Máy In UV 9060 Bị Sọc Bản In: Nguyên Nhân Và Cách Khắc Phục
- Máy In UV 9060 Bị Sọc Bản In: Nguyên Nhân Và Cách Khắc Phục
- 1. Nhận biết các dạng sọc trên bản in UV 9060
- 2. Nguyên nhân máy in UV 9060 bị sọc bản in
- 2.1. Đầu in bị thiếu tia phun hoặc phun không ổn định
- 2.2. Hệ thống cấp mực không ổn định
- 2.3. Chế độ in hoặc số lượt in chưa phù hợp
- 2.4. Đầu in chưa được căn chỉnh chính xác
- 2.5. Bề mặt vật liệu hoặc độ cao đầu in không phù hợp
- 2.6. Hệ thống chuyển động hoặc bộ phận cơ khí có vấn đề
- 2.7. Phần mềm RIP hoặc thiết lập màu chưa phù hợp
- 3. Cách kiểm tra và khắc phục máy in UV 9060 bị sọc
- Bước 1: Lưu lại mẫu in bị lỗi
- Bước 2: Thực hiện nozzle test
- Bước 3: Kiểm tra đường cấp mực
- Bước 4: Thử thay đổi chế độ in có kiểm soát
- Bước 5: Kiểm tra căn chỉnh và vật liệu
- Bước 6: Kiểm tra cơ khí và hệ thống điều khiển
- 4. Phân biệt sọc do đầu in và sọc do cơ khí
- 5. Những việc không nên làm khi máy UV 9060 bị sọc
- 6. Cách hạn chế lỗi sọc tái diễn trên máy in UV 9060
- 7. Câu hỏi thường gặp về máy in UV 9060 bị sọc
- Máy in UV 9060 bị sọc có phải do đầu in hỏng không?
- Tại sao máy in UV 9060 mới vệ sinh đầu in nhưng vẫn bị sọc?
- Giảm tốc độ in có hết sọc không?
- Máy UV 9060 bị sọc có nên tiếp tục in đơn hàng không?
- Khi nào cần gọi kỹ thuật sửa máy in UV?
- Máy in UV 9060 bị sọc, in không đều?
Máy in UV 9060 bị sọc ngang, sọc dọc, thiếu tia hoặc in không đều? Tìm hiểu nguyên nhân và cách kiểm tra đầu in, mực, chế độ in.
Máy In UV 9060 Bị Sọc Bản In: Nguyên Nhân Và Cách Khắc Phục
Máy in UV 9060 đang in mica, gỗ, nhựa hoặc các vật liệu phẳng nhưng xuất hiện sọc ngang, sọc dọc, vệt trắng hay màu in không đều? Đây là hiện tượng cần kiểm tra sớm vì có thể ảnh hưởng trực tiếp đến chất lượng thành phẩm và tiến độ giao hàng.
Để xử lý hiệu quả, cần xác định sọc xuất hiện ở vị trí nào, có lặp lại theo từng lượt đầu in hay không và kết quả kiểm tra vòi phun có bất thường không. Không nên mặc định mọi lỗi sọc đều do đầu in hỏng.
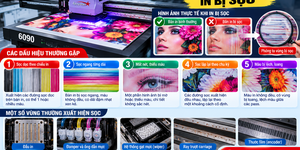
1. Nhận biết các dạng sọc trên bản in UV 9060
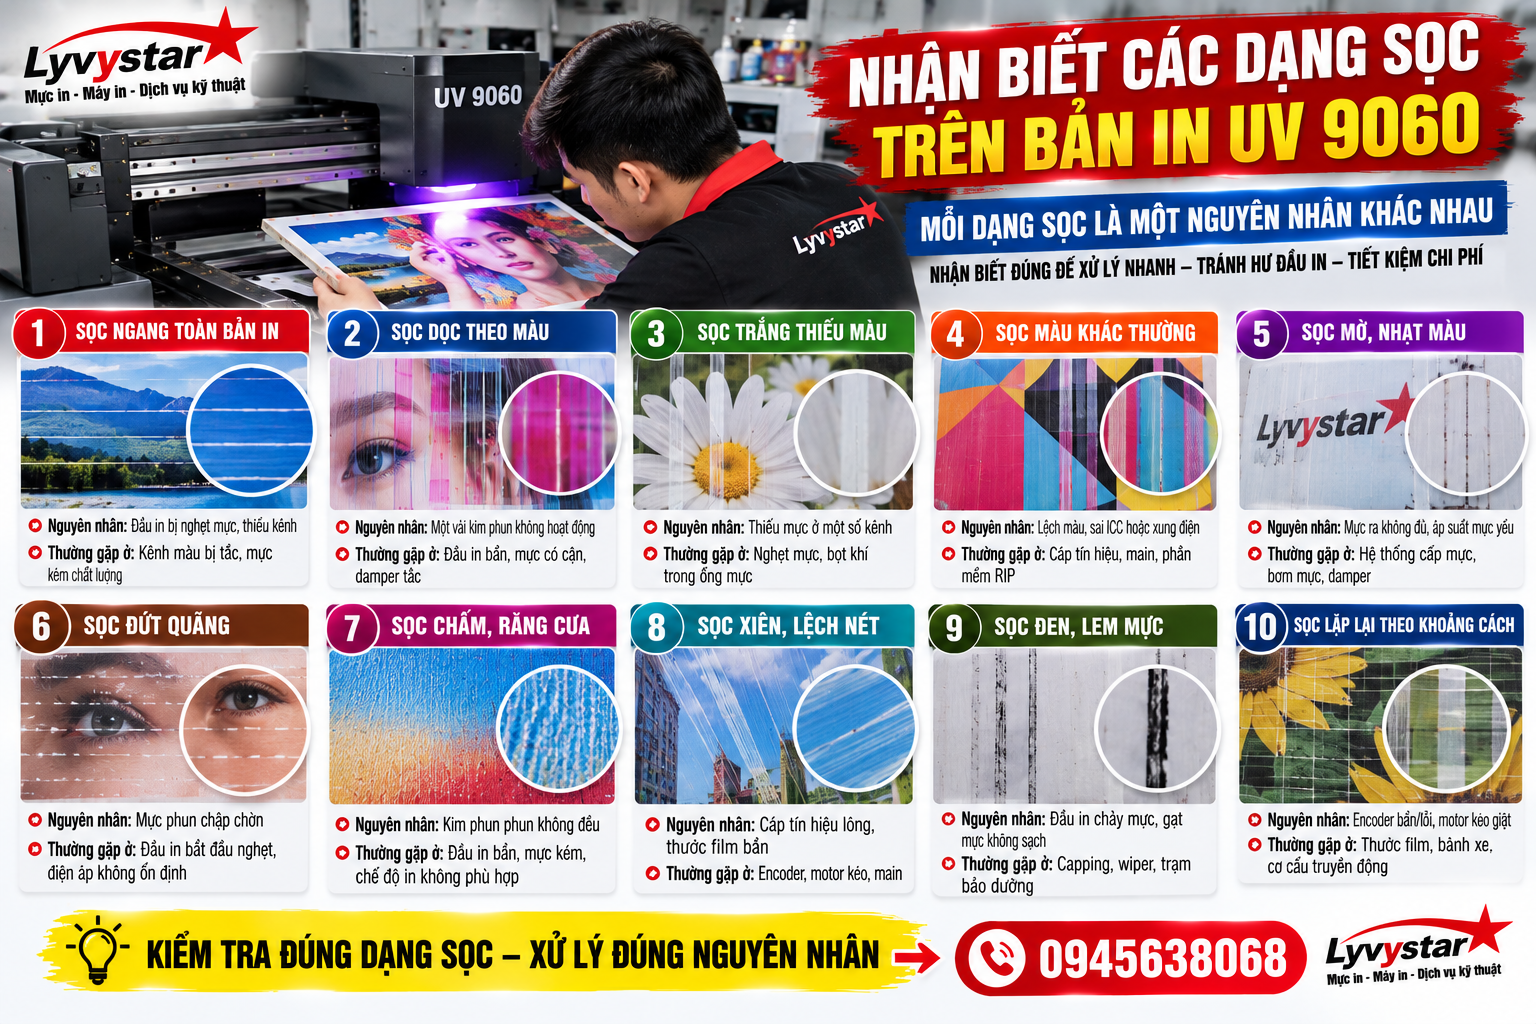
Nhận biết các dạng sọc trên bản in UV 9060
Trước khi chỉnh máy, hãy quan sát hướng sọc, màu sắc và vị trí xuất hiện. Nếu có thể, hãy giữ lại bản in lỗi và bản nozzle test để đối chiếu.
Hướng sọc chỉ là dấu hiệu ban đầu, không đủ để kết luận linh kiện nào hỏng. Cùng một dạng sọc có thể xuất phát từ nhiều nguyên nhân khác nhau tùy cấu hình và tình trạng thực tế của máy.
Xem thêm : >>> Các lỗi máy in UV 9060
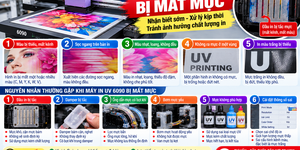
2. Nguyên nhân máy in UV 9060 bị sọc bản in
2.1. Đầu in bị thiếu tia phun hoặc phun không ổn định
Khi một số vòi phun không hoạt động bình thường, bản in có thể xuất hiện vệt trắng, đường thiếu màu hoặc các dải không đều. Tình trạng này có thể liên quan đến tắc nghẽn, mực cấp không ổn định hoặc vấn đề tại kênh phun.
Cách kiểm tra: Thực hiện nozzle test theo hướng dẫn của máy, quan sát các đoạn tia bị thiếu và đối chiếu từng kênh màu. Nếu bản test có lỗi, cần kiểm tra nguyên nhân trước khi quyết định vệ sinh sâu hoặc thay đầu in.
2.2. Hệ thống cấp mực không ổn định
Đường ống có bọt khí, damper bị tắc, bộ lọc hạn chế dòng mực hoặc mực không phù hợp có thể khiến đầu in không nhận được lượng mực ổn định. Tình trạng này đôi khi khiến bản in ban đầu đẹp nhưng càng in lâu càng xuất hiện sọc.
Cách kiểm tra: Quan sát bình mực, đường ống, các đầu nối và dấu hiệu rò rỉ. Việc tháo damper, xả khí hoặc hút mực cần tuân thủ quy trình kỹ thuật phù hợp với hệ thống đầu in đang lắp.
2.3. Chế độ in hoặc số lượt in chưa phù hợp
Chế độ in tốc độ cao, số lượt in thấp hoặc thiết lập không phù hợp với yêu cầu chất lượng có thể làm lộ rõ các dải sáng tối. Điều này không nhất thiết đồng nghĩa đầu in bị hỏng.
Cách kiểm tra: In thử cùng một file bằng chế độ chất lượng cao hơn hoặc số lượt in khác nếu phần mềm hỗ trợ. Giữ nguyên các điều kiện khác để so sánh kết quả.
2.4. Đầu in chưa được căn chỉnh chính xác
Nếu các lượt phun không khớp nhau, bản in có thể xuất hiện viền bóng, đường nét bị nhân đôi hoặc các dải không đều. Nguyên nhân có thể liên quan đến căn chỉnh hai chiều, bước dịch chuyển hoặc thông số điều khiển tùy dòng máy.
Cách kiểm tra: In mẫu căn chỉnh theo tài liệu kỹ thuật của nhà sản xuất. Chỉ thay đổi thông số khi đã xác định đúng mục cài đặt và hiểu ảnh hưởng của nó.
2.5. Bề mặt vật liệu hoặc độ cao đầu in không phù hợp
Vật liệu cong vênh, đặt không phẳng hoặc có độ cao không đồng đều có thể làm khoảng cách giữa đầu in và bề mặt thay đổi. Điều này ảnh hưởng đến độ chính xác của giọt mực và có thể làm chất lượng bản in không đồng đều.
Cách kiểm tra: Kiểm tra độ phẳng, cách cố định vật liệu và khoảng cách đầu in theo thông số khuyến nghị. Không tự ý nâng hạ đầu in vượt giới hạn cho phép.
2.6. Hệ thống chuyển động hoặc bộ phận cơ khí có vấn đề
Bụi bẩn trên thanh dẫn hướng, dây đai không ổn định, cơ cấu dịch chuyển bị cản trở hoặc các bộ phận cơ khí xuống cấp có thể ảnh hưởng đến chuyển động đầu in. Một số trường hợp sọc lặp lại theo chu kỳ cần được kiểm tra cơ khí kỹ hơn.
Cách kiểm tra: Quan sát đường chạy đầu in khi máy ở trạng thái an toàn, kiểm tra dấu hiệu cản trở hoặc tiếng động bất thường. Không đưa tay vào vùng chuyển động khi máy đang vận hành.
2.7. Phần mềm RIP hoặc thiết lập màu chưa phù hợp
File in bị xử lý sai, cấu hình máy không đúng, thiết lập lớp màu hoặc dữ liệu raster không phù hợp cũng có thể gây ra hiện tượng màu không đều. Với máy có in lớp trắng, cần kiểm tra riêng cấu hình lớp trắng và các thiết lập liên quan.
Cách kiểm tra: Thử một file đơn giản đã biết là hoạt động tốt, xác nhận đúng cấu hình máy và chế độ in. Nếu chỉ một file bị lỗi còn file thử bình thường, hãy kiểm tra file thiết kế và thiết lập RIP trước.
3. Cách kiểm tra và khắc phục máy in UV 9060 bị sọc
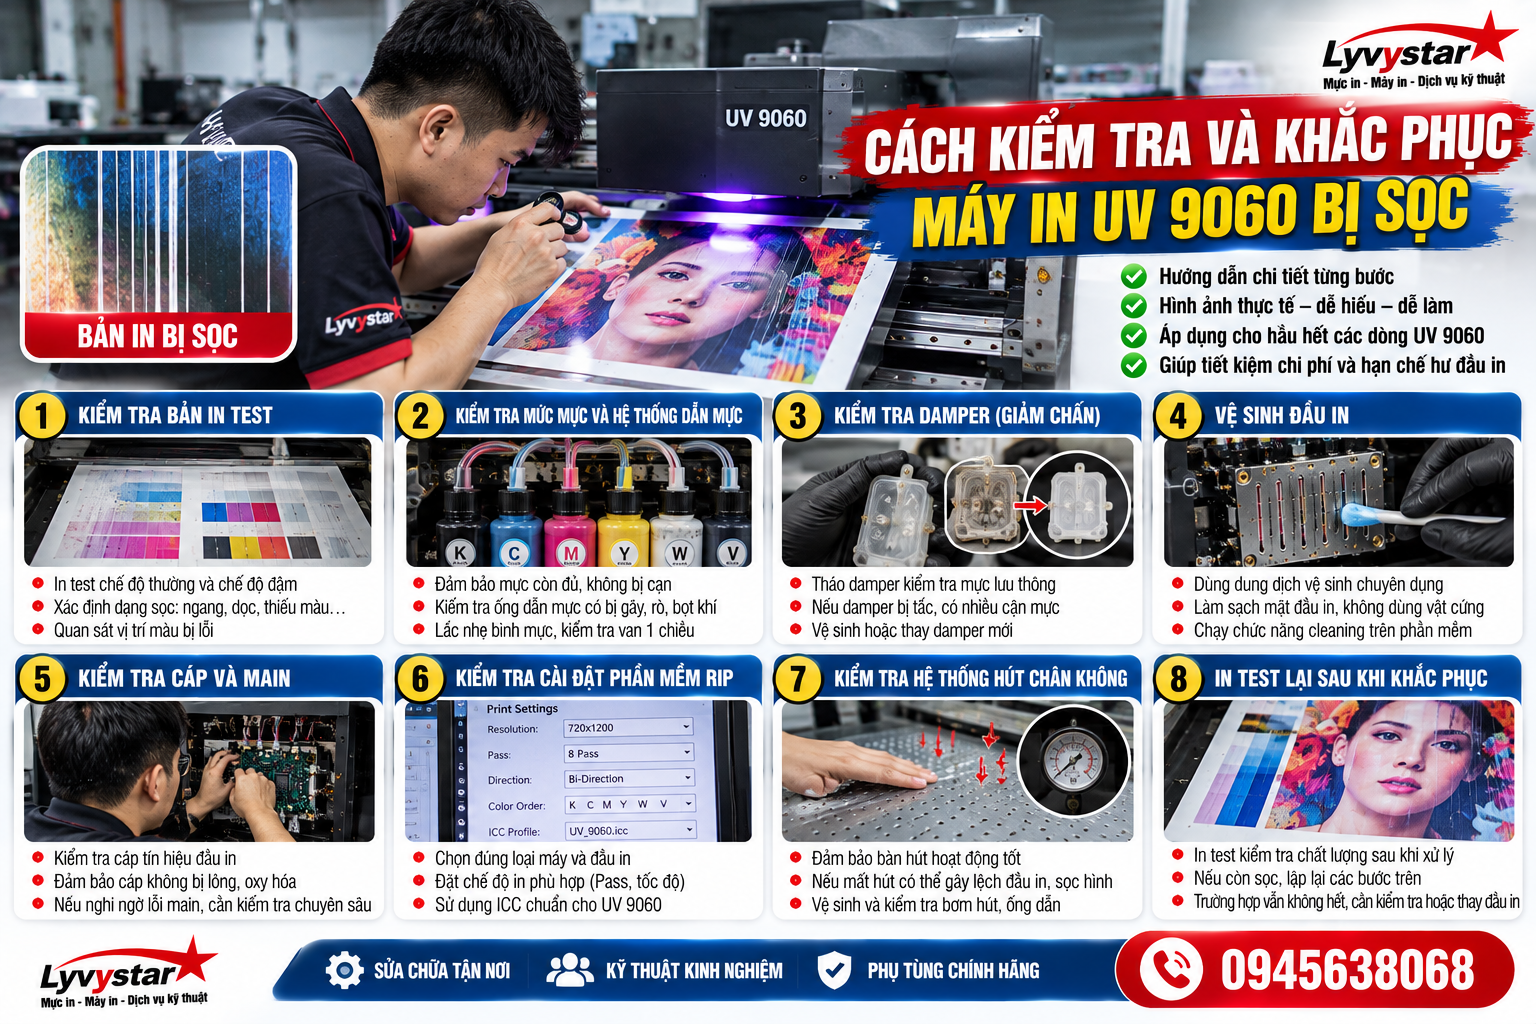
Cách kiểm tra và khắc phục máy in UV 9060 bị sọc
Bước 1: Lưu lại mẫu in bị lỗi
Đánh dấu hướng đặt vật liệu, hướng chạy đầu in và vị trí xuất hiện sọc. Ghi nhận lỗi xuất hiện ngay từ đầu hay chỉ sau một thời gian in. Thông tin này giúp so sánh kết quả sau khi kiểm tra.
Bước 2: Thực hiện nozzle test
Kiểm tra các kênh phun theo hướng dẫn vận hành. Nếu có tia bị thiếu, tập trung chẩn đoán hệ thống mực và đầu in. Nếu nozzle test bình thường, chưa nên kết luận đầu in hoàn toàn không có vấn đề, nhưng cần mở rộng kiểm tra sang căn chỉnh, chế độ in và cơ khí.
Bước 3: Kiểm tra đường cấp mực
- Kiểm tra lượng mực trong bình.
- Quan sát bọt khí, gập ống hoặc rò rỉ.
- Kiểm tra tình trạng damper và bộ lọc theo quy trình kỹ thuật.
- Kiểm tra hệ thống tuần hoàn mực trắng nếu máy được trang bị.
Không tự ý bơm dung dịch vệ sinh qua đầu in hoặc dùng áp lực mạnh để ép mực đi qua vòi phun.
Bước 4: Thử thay đổi chế độ in có kiểm soát
In cùng một mẫu bằng chế độ chất lượng cao hơn hoặc số lượt in khác nếu phần mềm hỗ trợ. Nếu sọc giảm rõ rệt, cần kiểm tra lại cấu hình in và điều kiện vận hành. Đây là phép thử chẩn đoán, không phải giải pháp thay thế cho việc sửa lỗi đầu in hoặc cơ khí khi những lỗi đó đã được xác định.
Bước 5: Kiểm tra căn chỉnh và vật liệu
Xác nhận vật liệu được đặt phẳng, cố định chắc chắn và có khoảng cách đầu in phù hợp. Nếu có dấu hiệu lệch lượt in, thực hiện quy trình căn chỉnh theo tài liệu kỹ thuật của đúng phiên bản máy.
Bước 6: Kiểm tra cơ khí và hệ thống điều khiển
Nếu sọc vẫn còn sau các bước trên, kỹ thuật viên cần đánh giá chuyển động đầu in, thanh dẫn hướng, dây đai, cảm biến và các bộ phận điều khiển liên quan. Trước khi kiểm tra kết nối điện, cần tắt máy và ngắt nguồn theo đúng quy trình an toàn.
4. Phân biệt sọc do đầu in và sọc do cơ khí
| Dấu hiệu | Nhóm nguyên nhân cần xem xét | Bước kiểm tra tiếp theo |
|---|---|---|
| Nozzle test thiếu tia | Vòi phun hoặc hệ thống cấp mực | Kiểm tra từng kênh phun và đường mực |
| Viền bóng hoặc đường nét bị nhân đôi | Căn chỉnh đầu in hoặc thông số dịch chuyển | Thực hiện mẫu căn chỉnh phù hợp |
| Sọc thay đổi theo file hoặc chế độ in | RIP, chế độ in hoặc dữ liệu hình ảnh | Thử file mẫu và so sánh cài đặt |
| Sọc lặp lại theo chu kỳ hoặc kèm tiếng động lạ | Cơ cấu chuyển động hoặc bộ phận cơ khí | Kiểm tra cơ khí bởi kỹ thuật viên |
| Bản in không đều khi vật liệu bị cong hoặc lệch | Độ phẳng và khoảng cách đầu in | Cố định lại vật liệu và kiểm tra độ cao |
Các dấu hiệu trên chỉ giúp khoanh vùng ban đầu. Để xác định nguyên nhân chính xác, cần kết hợp kết quả in thử, nozzle test và kiểm tra tình trạng máy thực tế.
5. Những việc không nên làm khi máy UV 9060 bị sọc
- Không thay đầu in ngay: Sọc có thể xuất phát từ chế độ in, cấp mực hoặc căn chỉnh.
- Không vệ sinh đầu in liên tục: Nếu không cải thiện, cần dừng và đánh giá nguyên nhân khác.
- Không tự ý chỉnh mọi thông số RIP: Nên ghi lại cấu hình cũ và thử từng thay đổi.
- Không dùng dung dịch vệ sinh tùy ý: Chỉ sử dụng sản phẩm tương thích với đầu in và hệ thống mực.
- Không can thiệp vào cơ cấu đang chuyển động: Luôn tuân thủ quy trình an toàn của máy.
6. Cách hạn chế lỗi sọc tái diễn trên máy in UV 9060
- Thực hiện bảo dưỡng đầu in và trạm bảo dưỡng theo hướng dẫn của nhà sản xuất.
- Sử dụng loại mực phù hợp với cấu hình đầu in đang lắp.
- Giữ khu vực máy sạch, tránh bụi bẩn lọt vào đường chạy đầu in.
- Đặt vật liệu phẳng và cố định chắc chắn trước khi in.
- Lưu cấu hình RIP ổn định cho từng nhóm vật liệu.
- Ghi lại các lần xuất hiện lỗi và kết quả nozzle test để theo dõi xu hướng.
7. Câu hỏi thường gặp về máy in UV 9060 bị sọc
Máy in UV 9060 bị sọc có phải do đầu in hỏng không?
Không phải lúc nào cũng vậy. Đầu in thiếu tia là một khả năng, nhưng lỗi còn có thể do hệ thống cấp mực, căn chỉnh, chế độ in, vật liệu hoặc cơ cấu chuyển động. Cần kiểm tra trước khi thay linh kiện.
Tại sao máy in UV 9060 mới vệ sinh đầu in nhưng vẫn bị sọc?
Có thể nguyên nhân không nằm ở tắc vòi phun, hoặc tình trạng cấp mực và căn chỉnh vẫn chưa ổn định. Hãy kiểm tra lại nozzle test, sau đó mở rộng sang chế độ in, độ cao vật liệu và hệ thống chuyển động.
Giảm tốc độ in có hết sọc không?
Giảm tốc độ hoặc tăng số lượt in có thể giúp cải thiện một số trường hợp liên quan đến chất lượng chế độ in. Tuy nhiên, đây không phải cách khắc phục triệt để nếu máy bị thiếu tia phun, cấp mực không ổn định hoặc có lỗi cơ khí.
Máy UV 9060 bị sọc có nên tiếp tục in đơn hàng không?
Nếu sọc nhìn thấy rõ trên thành phẩm, nên tạm dừng đơn hàng quan trọng để kiểm tra và in mẫu xác nhận. Tiếp tục sản xuất khi chưa xác định nguyên nhân có thể làm tăng số lượng hàng lỗi và chi phí vật liệu.
Khi nào cần gọi kỹ thuật sửa máy in UV?
Nên liên hệ kỹ thuật nếu nozzle test bất thường kéo dài, máy có tiếng động lạ, đầu in có dấu hiệu va chạm, xuất hiện rò rỉ mực hoặc đã kiểm tra cơ bản nhưng bản in vẫn bị sọc.
Máy in UV 9060 bị sọc, in không đều?
Đừng vội thay đầu in khi chưa xác định nguyên nhân. Hãy lưu lại bản in lỗi, kết quả nozzle test và thông báo trên máy để hỗ trợ quá trình chẩn đoán.
Tham khảo dịch vụ sửa chữa:
Sửa máy in UV tận nơi tại TP.HCM – LyVyStar
Máy in UV 9060 bị sọc bản in có thể do thiếu tia phun, hệ thống cấp mực không ổn định, chế độ in chưa phù hợp, căn chỉnh đầu in hoặc các vấn đề cơ khí. Cách xử lý hiệu quả là kiểm tra theo trình tự, so sánh kết quả sau từng bước và chỉ thay linh kiện khi đã có căn cứ kỹ thuật.
Việc phát hiện sớm và bảo dưỡng đúng cách giúp hạn chế hàng lỗi, giảm thời gian dừng máy và duy trì chất lượng in trên mica, gỗ, nhựa cùng các vật liệu tương thích khác.
CÔNG TY TNHH TM CỔ PHẦN LÝ VY STAR
Hotline : 09456.38068 | Zalo: 08345.91448 Mr.Nam
Xem thêm